四方连图的「工艺落点关」:同一份无缝循环,换条印花线要改哪几处
一张深蓝珊瑚色的花稿,卖家连铺了十六个单元给我们看,接缝干净得像没接过。她说这次应该稳了,准备直接发去印花厂打样。三天后打样回来,一片复古花卉里横着穿了一道大约两厘米宽的浅色带子,正好从花心和珊瑚色枝叶中间过。
图纸本身一点问题没有。问题出在那条工艺线上:她把一张为数码直喷做的无缝循环,原样丢给了圆网印花。同一份文件,换了台机器,接得上的边就接不上了。
我们雨林凯AI(简称雨林凯)的四方连图功能,负责把一张图案处理成上下左右都能无缝衔接的连续图案。但它交付的是一份几何上合格的文件,不是一份能直接上任何机器的文件。这篇想认真聊聊中间那道被反复跳过的手续——把同一份无缝循环,按不同印花工艺各自回改一遍。这套动作我们内部叫工艺落点。
几何过关不等于印得出来
我们后台每天有大量花稿在过四方连图这一关,多数人的验收方式是同一种:铺成四宫格、九宫格,眼睛顺着接缝扫,没有白线、没有错位、颜色没断层,就判定能用。
问题在于,屏幕上的接上了,只证明图案在几何上连续。它证明不了墨落到真实介质后,那条边还在不在原位。一张图可以几何上完美,落到某条工艺线上处处是坑;也可以换条线拿过去就能印。图没变,机器变了。
所以四方连图只完成了上半场。下半场是工艺落点:同一份无缝循环,怎么按你挑的那条印花线,把循环尺寸、线宽、色数、层次再调一遍。再精致的花稿,只要循环和机器圆周对不上整数比,同样会在接版处露出一道带子;反过来,一张很朴素的小碎花,参数对得上,印出来反而干净。
四条印花线,约束根本不是一回事
把目前 POD 满印常用的工艺归一下类,大致是四条线:数码直喷、热转印(含烫画膜)、丝网印花、圆网或滚筒印花。这四条线对同一张无缝图的宽容度,差别大到像在问两件不同的事。
数码直喷没有网版、没有套色,色数和循环基本开放,它担心的是墨和织物本身的反应;热转印要先成膜、再热压,它担心的是两道工序之间的变形;丝网一色一版,它担心的是版数和套准误差;圆网和滚筒最硬,循环只能由机器圆周除出来,它担心你的图根本排不进那个模数。
这四条线没有谁更高级,选线由订单规模决定,不由审美决定。小批量、多花色走数码类更省,一次几十上百米、同一花型连续走的,圆网和丝印摊薄最便宜。
数码直喷:没有版,但有墨滴和织物纹理
数码直喷是我们最常推荐给新手的落点,因为它对文件最宽容。没有分色、没有制版,一份十六色的渐变循环丢进去也能直接出,循环尺寸理论上很自由,只要单件排版放得下就行。
但自由不等于没限制,它的限制藏在墨和布之间。喷头落下的墨点会在织物上向两侧洇开一点,通常在零点一到零点三毫米量级。这零点几毫米对大面积色块毫无影响,对一根零点二毫米宽的细线却是致命的——两侧各洇掉一点,线就断成一串虚线,或者和旁边的小点糊成一片。
织物本身也有方向性。平纹布经纬交织均匀,线的糊化是各向同性的;但斜纹、罗纹、珠地这类面料有明显的纹理走向,同样的细线,顺着纹理走的方向会糊得更厉害。深底色还要先用白墨打底再叠彩色,白墨厚度很难做到绝对均匀,差一点点,最终显色就差出一档明度,远看像一小格一小格的台阶。
所以数码直喷的回改方向很清楚:细线和密点适度放大,深底浅纹提前接受轻微明度波动,或者把层次做厚一点来压住它。
热转印与烫画膜:两道工序之间藏着变形
热转印和数码直喷最大的区别,是它不能一步到位。图案先要印到纸或膜上,成一张拿在手里的转印介质,再通过热压转到成品上。从图到成品,中间隔着一次物理转移。
第一次约束是幅宽。转印纸和烫画膜的宽度是硬上限,常见的是五十厘米、六十一厘米、七十五厘米这几档,再宽就得拼。循环加单件排布若超出膜宽,要么缩小循环,要么分片拼接,而拼接又会在拼缝处多一条接缝。
第二次约束是热压变形,也是最容易被忽略的一次。热压的温度、压力、时间三个参数一上,膜会被拉伸,而且拉伸是各向异性的——横向和纵向的伸缩比例并不相同,通常横向拉伸更明显。原本一个正方形的循环单元,压完可能变成一个略微的矩形;两个略微叠在一起,四个方向里的两个就对不上了,接版处出现错位。
对付热压变形,靠把图案预先拉伸去凑是下策。更稳的做法是固定一套参数,先压一块试片,量出真实的长宽比记下来,以后所有循环都按这个比率预补偿。参数一旦漂移,比率就失效,得重新量。
丝网印花:一色对一版,颜色就是钱
丝网是一色一版。这不只是工序描述,而是一道成本公式:图案里有几种颜色,就要开几块版,版费、对版时间、试印损耗全要乘以这个倍数。
丝网对循环的要求也跟着来了。版框的尺寸是固定的,常见档位在六百四十毫米到一千零一十毫米之间,你的循环尺寸必须和版框、和机器的走位间距形成整数比关系。对不上整数比,每次刮印的落点会累积一点点偏差,累积到最后,接版处就出现线条断头或者颜色重影。这是丝网最典型的翻车方式,它不会在单件上暴露,要连着印好几米才看得出来。
它还有几个独有的脾气。线宽有下限:浆料通过网孔转移,太细的线条会被网孔本身筛掉,一般零点三到零点五毫米是需要警惕的区间,具体取决于网目数和浆料。渐变很难:丝网把颜色一块一块平涂上去,渐变色要拆成好几块版、用网点或过渡版去模拟,版数一涨,成本和废品率一起涨,一张平滑的径向渐变在丝网上可能意味着多开三到四块版。深色叠印也有讲究:后印的色会盖住先印的色,图案里那种半透明、想透出底色的层次,丝网做不到这个透,只能靠减色或者换版序来近似。
所以丝网的回改方向最明确:色数能合就合,相近的颜色并成一版;细线一律加到线宽下限之上;渐变尽量改成块面或者并置色。
圆网与滚筒:循环只能是圆周除出来的那一档
圆网和滚筒是四条线里对循环最严格的一条,因为它们印的是一整卷连续面料,图案的循环必须和转动的圆周咬合。
圆网的圆周是机器的固定参数,常见在六百到九百多毫米这个量级。循环尺寸不能随便定,它只能是这个圆周除以一个整数:除以一是一个整圆,除以二是半圆,除以三、除以四以此类推。除不尽的那一档,你根本用不了。
这里就有一个必须提前做的事:不是先画好图再找机器,而是先把机器圆周量出来,列出它能除出来的几个合法档位——整圆、半圆、三分之一、四分之一——再回头把图案循环调到最接近的那一档。
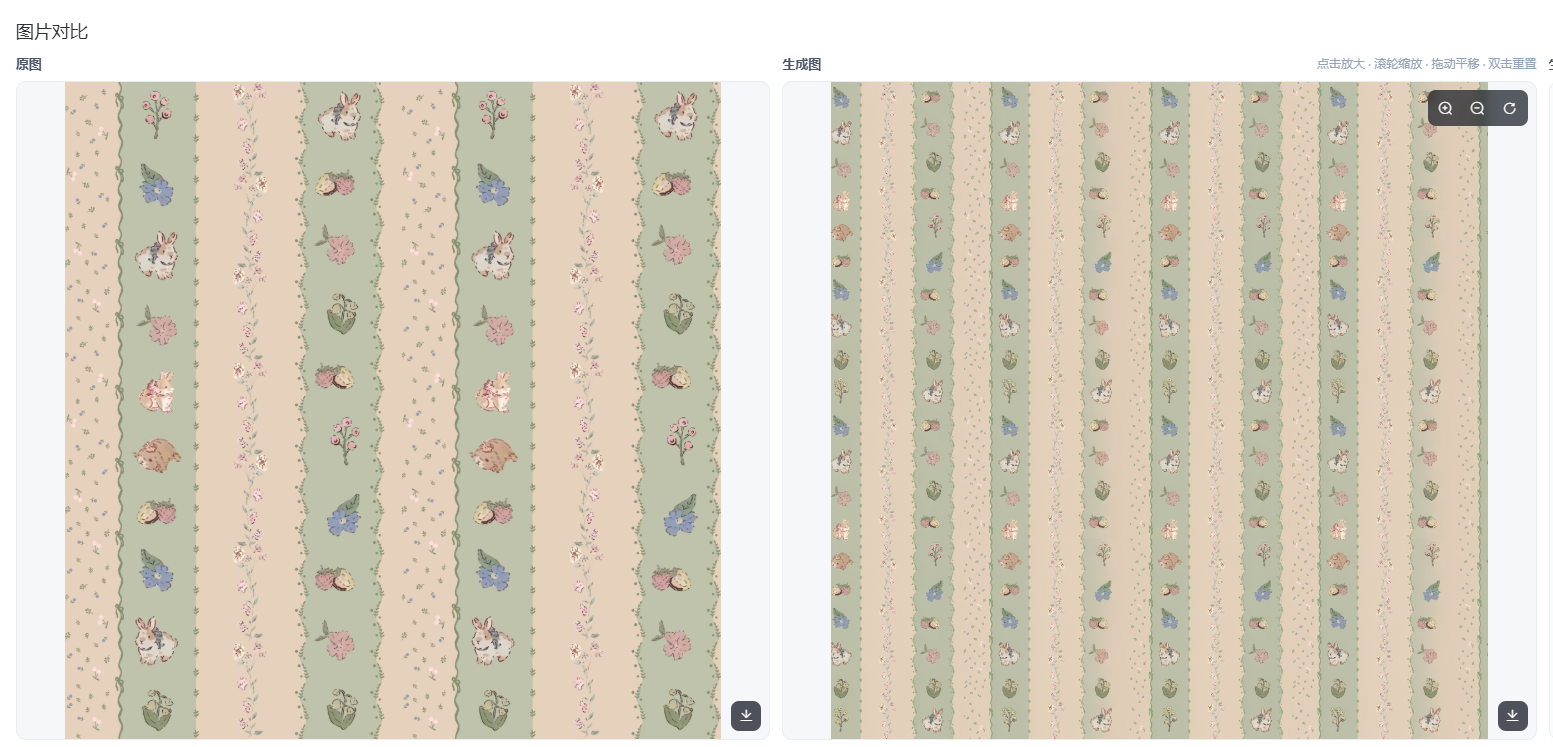
调档位不能只挑最接近的,因为它会连带改变接版带落点。圆网印连续面料,圆周接合处必然存在一条接版带,这是机器结构决定的,躲不掉,只能选择把它藏在哪里。
接版带压在哪里,比循环大小更要命
我们见过不少案例,循环对上了机器,图案也没变形,可成品上还是有一道明显的带子。原因几乎都是同一个:那条必然存在的接版带压在了主体元素上。
接版带是圆周闭合的那条线。它本身可以很窄,做得好肉眼几乎看不出,但只要它从花头、从字母、从人物脸上横过去,就会被无限放大——人眼对规则的图案很钝,对穿过主体的那道痕迹却极敏感。
所以取整档位时要多花一步:把每一档循环对应的接版带位置标出来,看它落在哪里。理想的是图案本来就有的留白区、大色块区;最怕它压在花心、眼睛、文字这些高注意力元素上。
这也是条纹类图案一个反常识的地方:条纹看起来很规则、很好接,实际对接版位置最挑。竖条纹的循环如果和圆周除不尽,接版带一穿过去,条纹间距会在那一处猛地一变,像被人从中间拽了一下。条纹在圆网上要么严格卡住整数比,要么把条纹方向转成横向去配合机器走向。
高危图之一:极细线条与密集小点
现在进入正题的第二半:哪几类图案最容易在工艺环节栽跟头。
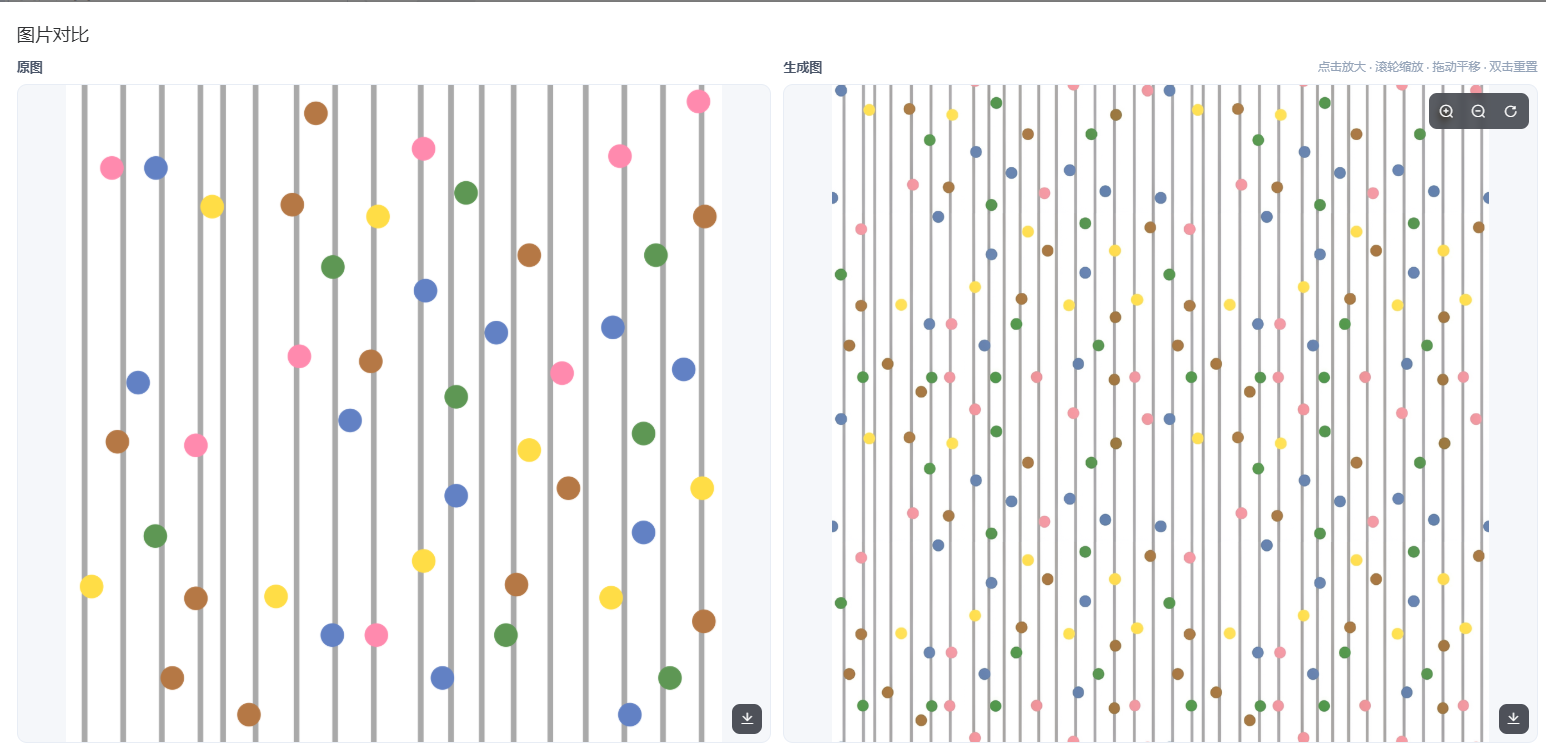
第一类,是线条极细、小点极密的图案。这类图案在屏幕上最好看,做的人多,翻车的也多。它的风险是复合的:细线怕糊,密点怕并,两者一叠,糊和并同时发生。
在数码直喷上,墨滴扩散会把零点二毫米的线吃掉一部分;在丝网上,线宽下限直接把它筛掉;在热转印上,热压会让细线边缘晕开,洗几次最先崩的也是它;在圆网上,网目数决定了它能分辨的最小结构,太细的线在制版环节就丢了。
密集小点还有间隙的问题。间隙和点的直径若是同一个量级,任何一点扩散都会让间隙先消失,点就连成一片。我们曾收到一张白底小圆点的花稿,圆点直径零点八毫米、间隙零点六毫米,屏幕上清清爽爽,丝网印出来是一整片灰。
高危图之二:多色渐变与半透明层叠
渐变和透明度在数码直喷上几乎没有代价——喷头能连续调墨量,一张从珊瑚色平滑过渡到深蓝的稿子,想印就印。可一旦换到丝网和圆网这两条分色工艺上,情况就完全变了。
丝网没有连续调墨这个概念,靠的是有限几种色浆。一段看起来平滑的渐变,要用几版网点叠加去模拟,整张图里渐变段越多、色相跨度越大,要拆的版就越多;版数和试印损耗一叠,一张渐变花稿可能把利润吃掉一半。
半透明层叠更麻烦。在数码直喷上,两层半透明色块叠在一起会自然混出第三种颜色;但在丝网上,色块是平涂的,后印的色盖住前面的色,你想要的透出来根本不存在。层叠越多,分色时要拆解、要近似的工作量越大,成品和设计稿的偏离也越大。
高危图之三:巨循环、超幅宽
第三类,是循环特别大、铺开超幅宽的图案。
循环大本身不一定是错,大循环更大气、更少重复感。但它意味着单件排布时能放下的完整循环数变少,一旦某处接版没接好,那处破绽在整件产品上的占比也更大。
更要紧的是它会撞上机器的硬边界。圆网和滚筒的循环上限被圆周锁死,超出圆周基本无解;丝网被版框锁死;热转印被膜宽锁死;数码直喷虽最宽松,但幅宽也有上限,通常在一米六到一米八这个量级,超过就得拼幅,拼幅又多一条接缝。
所以碰到巨循环,第一件事不是欣赏它,而是拿尺子跟机器对一遍:这张图的循环尺寸,四条工艺线里哪几条根本装不下。装不下的直接排除,剩下的再谈。很多返工,其实是拿着一张巨循环的图去问一台容不下它的机器。
深底浅纹:透底、露白和明度台阶
除了上面三类,还有一个高频坑:深色底上的浅色纹样。它的核心矛盾是覆盖——深色面料上显浅色,必须用足够浆料或白墨盖住底色。盖得不彻底,底色就透上来,浅纹发灰发脏;覆盖不匀,就一块深一块浅,出现明度台阶。
深底浅纹在丝网和圆网上靠厚浆遮盖,浆料越厚越干净,但边缘越糊;在数码直喷上靠白墨打底,难点是白墨的均匀度;在热转印上靠膜层遮盖,膜越薄越弱。
所以深底浅纹的图案,回改时要在遮盖够不够和细节保不保得住之间取一个平衡点:要么把浅纹加粗加实,用更强的遮盖换干净;要么把底色改浅一档,降低遮盖压力。死磕一张又细又浅、还要压在极深底上的图案,几乎每条工艺线都会让你失望。
按工艺回改的四个动作
降色。 把相邻的、肉眼几乎分不出的颜色合并成一版。这一步主要服务分色工艺——丝网和圆网。色数每减一版,版费、对版时间和试印损耗都会跟着降。判断标准很简单:两种颜色隔着半米看不出区别,就合。
加粗。 把低于工艺线宽下限的线条全部拉上来。数码直喷的下限最高到零点三毫米左右,丝网可能需要零点三到零点五毫米。加粗时要连带着看小点:点的直径和点的间隙都要拉,只拉直径会把间隙挤没,反而更糊。
减层。 把半透明的色块改成实色,把叠印改成并置。分色工艺不支持真正的透明度混合,与其让工厂去近似透叠效果,不如主动把层次压平,让每一块颜色都确定、可印。
换循环。 这一步专治机器圆周。按机器的圆周重新取一个整数比档位,同时把接版带的位置一起挪到留白区。换循环往往会牵连到图案的密度和单件排布,所以要最后做,做了之后再回头看一眼前面三个动作有没有被打乱。
降色和减层改颜色,加粗改线条,换循环改尺寸,目标只有一个:让这张图在目标机器上稳定复现。
验收三看:套准带、缩略图、手洗一次
回改做完、文件交出去之前,有三看一定要做。
第一看套准带。把循环取整后的接版位置描出来,看那条带子落在哪里、是不是压在主体上、宽度能不能接受。这一看给机器看,也是三看里最该先做的,它决定这张图能不能上机。
第二看缩略图。把整张图缩到手机屏幕那么小,眯着眼看。退到这个尺寸细节全糊了,剩下的只有整体——如果接版带还看得见,说明它太粗或位置太扎眼,成品在大载体上一定会被买家发现。这一看模拟的是买家凑近家具前的那一眼。
第三看手洗一次。这看是给热转印和数码类准备的。拿一块试印片,按正常方式洗一遍、晾干,再看边缘和细线有没有起翘、开裂、发白——屏幕和实物最大的差距,往往就在这一遍水之后。
成本账:版数、起订量与试印损耗
工艺落点最后一定落到钱上,把账算清楚,很多纠结会自己解开。
第一笔是版数。分色工艺里,颜色数量直接等于版数,版数直接等于钱。降一个色省下的不止这一版的制版费,还有对版时间和试印损耗,所以能合的颜色一定要合,这不是审美妥协,是成本控制。
第二笔是起订量。四条线的门槛差别很大。数码直喷和数码热转印通常一件起做,适合测款和小批量上新;丝网和圆网要开版、要对花,起订量往往高出一截,一次几十上百米才划算。所以选工艺前先想清楚:这批货是测款还是补单。
第三笔是试印损耗。每换一次花型或参数都要重新对花,对花会消耗掉一段料,通常在三五十米这个量级。循环越接近机器的整数比,对花越快、损耗越小;循环和机器别扭着来,对花时间成倍往上翻。
把这三笔摊到单件上,规律很清楚:小批量、多花色,数码类占优;大批量、同一花型连续走,丝网和圆网摊薄之后最便宜。选错规模的工艺,代价比选错图案还大。
一次真实翻车:那张深蓝珊瑚花稿改了三版
回到开头那张深蓝珊瑚色的花稿,我们后来把它的工艺落点完整走了一遍,一共改了三版。
第一版原样送圆网,翻车在接版带上——原循环和圆网圆周除不整,接版处穿出一道浅色带子,正好从花心和枝叶中间过。这是最典型的循环没对齐。
第二版把循环调到圆周的四分之一档,尺寸对上了,带子也挪开了,可试印回来发现珊瑚色和深蓝在接版两侧深浅不一致——图案里本来是一片柔和渐变,圆网分色后搭不起来,色阶在接版处断了一下。
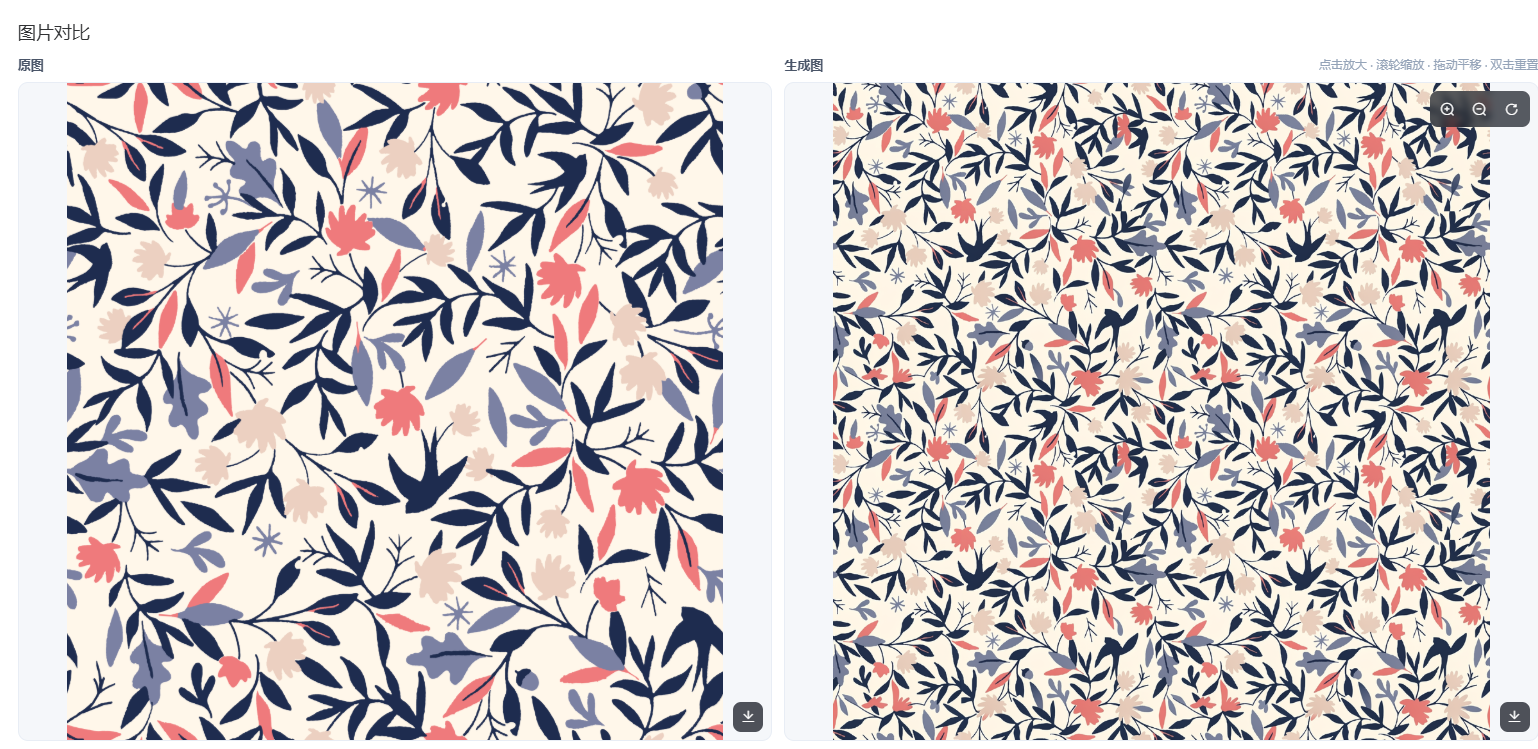
第三版做了三件事:把珊瑚色和深蓝之间过渡的中间色合并掉一档,做了降色;把几片半透明的浅色花瓣改成实色,做了减层;接版带挪到上面的留白区。三版之后,同一张图在圆网上稳定下来。
最贵的是第一版——它在打样环节才暴露,料、时间、排期一起赔进去;上机前把循环和圆周对一遍,本可以避免。
顺序比技巧更重要
把这篇文章的东西收成一条可执行的路径,顺序是这样的。
第一步,图案先过四方连图,拿到一份几何上无缝的循环文件。第二步,按订单规模选定工艺线——测款走数码,大货走丝网或圆网。第三步,拿到机器的关键参数:圆周或版框尺寸、幅宽上限、色数上限、线宽下限。第四步,按工艺做回改,先把降色、加粗、减层过一遍,最后换循环。第五步,上机试印,做套准带、缩略图、手洗三看。第六步,确认无误再放量。
最容易被打乱的就是顺序。很多人先出一张自己满意的图,再拿图去问机器能不能做,做不了就回头大改——时间和料都耗在这来回里。把顺序倒过来会轻松很多:先拿到机器参数,再回头调图。参数是硬的,图是软的,让软的迁就硬的,永远比反过来省事。
四方连图这一步交给你的是接得上,工艺落点这一步交给机器的是印出来还接得上。两件事都做完,一张花稿才算真正能上货。
常见问题
问:四方连图和印花工艺,到底是谁管哪一段?
答:四方连图管图案层面,让四条边在几何上连续,也就是屏幕上铺开接得住;印花工艺管物理层面,墨、膜、网、热落到面料之后,这条边还在不在原位。前者是文件合格,后者是成品合格,中间隔着机器公差、材料行为和工序累积误差,两件事不能互相替对方背书。
问:为什么丝网上机前非要盯住循环尺寸不放?
答:因为丝网的版框尺寸固定,循环必须和版框、走位形成整数比。对不上,每印一次就累积一点偏差,攒到接版处就是线条断头或颜色重影。丝网是套色印,色与色之间已有对位误差,循环再不对齐,两种误差叠在一起,越印越偏。
问:那用数码直喷是不是就一劳永逸了?
答:基本框架上确实省事,没有版数、没有套色,色数和循环都很宽松。但它的限制转移到了墨和布之间:墨滴会扩散,细线和密点会被吃掉一部分;斜纹、罗纹这类面料会把细线切碎;深色底要先打白墨,白墨不匀就会出现明度台阶。所以它不是没有工艺关,只是这道关换了考法。
问:热转印把图案压变形了,是回图里拉伸回来吗?
答:不建议用拉伸硬凑。热压变形是各向异性的,横向纵向伸缩率不一样,且和温度、压力、时间、面料有关。正确做法是先固定一套热压参数,压一块试片量出真实长宽比并记下,回头对循环做反向预补偿,再用同一套参数复现。参数一变,比率失效,得重新量。
问:上机前时间有限,只够查一项,该查什么?
答:查接版带的位置。那条必然存在的接版带落在哪里、有没有压在花头字母人脸上,这一项决定图纸能不能进入下一道工序。循环再漂亮,接版带压在主体元素上,成品第一眼就是一道带子。这一项花的时间最少,拦下的损失却最大。