TMS+MES 批次生产:多订单合并打单发货的实操拆解
批次生产省下来的不是打印时间,是把散单攒成一个能执行的单元。攒对了,拣货、打单、发货一路顺;攒错了,从第一张标签开始就在补窟窿。
这篇拆我们雨林凯 TMS+MES 里多订单合并打单发货的链路:上批次前要摆好哪些设置,一条规则怎么影响后面所有动作,标签上每个字段是给谁看的。
一、批次不是打单工具,是排序工具
多数人是被打印折磨得受不了才去找批次的。一天几百单一张张点,打印机比人还累。但真跑起来会发现,合并打单只是结果,系统真正干的是把订单拆成生产任务,按规则排序、编号、分配生产位,再把编号印到标签上。
标签才是执行入口。仓库的人不看订单列表,只看标签:去哪取、取完放哪、属于哪个批次、是这批第几件。所以设计好不好,不看打印快了多少,看拣货的人能不能不看电脑就把货找齐。
我判断这事的标准很土:新手站在发货墙前,不问你问题就能把单归对,就算过关。
二、上批次之前必须做完的四件设置
这四件我建议一次做完再推任务,边跑边改最费时间。
批次规则。 入口在「待生成批次」右下的「批次生成规则」。上面有一排筛选条件,筛完进配置,填配置标题、配置类型(默认配置、条件配置、扫码配置三选一,我们用条件配置)、任务范围、生成维度、生产位维度、生产位数量、配置分组、排序方式。
两个字段最要命。任务范围决定这批活是「需要生产的任务」还是「不需要生产的任务」;排序方式决定标签怎么排队——需要生产的按原材料库位编码排,不需要生产的按成品库位编码排。生产位数量我们一套填 156,一套填 100。
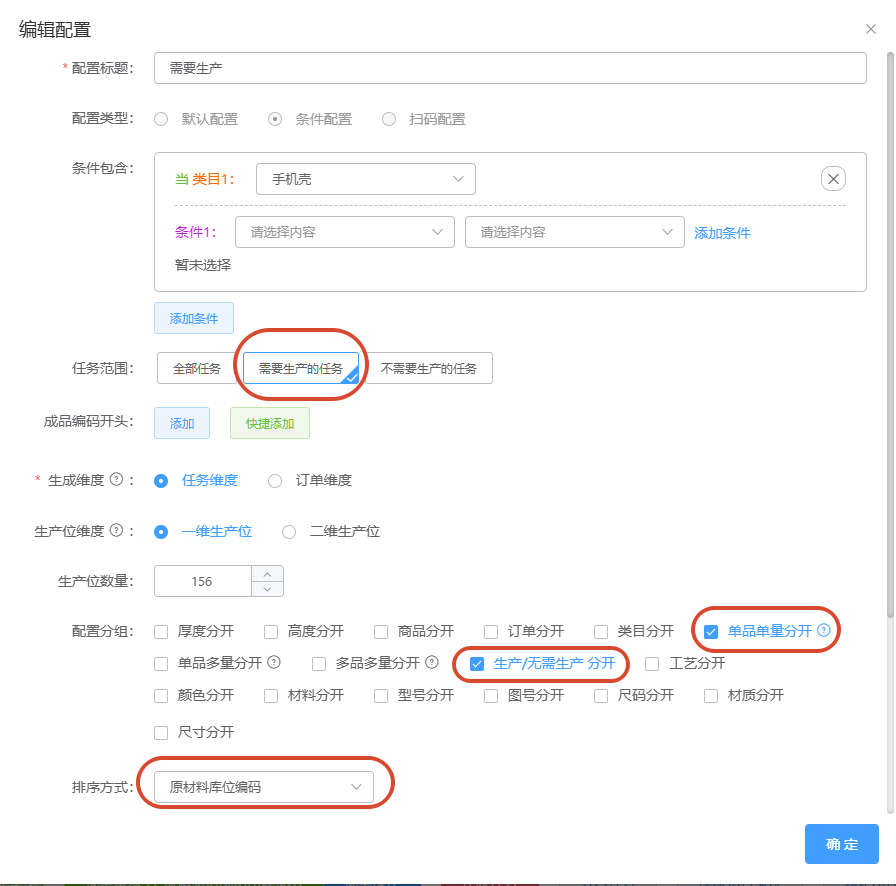
批次规则弹窗:任务范围、生产位数量、配置分组和排序方式都在这一页定死
打印模板。 在「基础配置 → 打印模板设置」新建,我们这套从「拣货标签(50*20)」复制出来改,实际 60×40:页面宽度填 60、高度填 40(单位 mm),允许分页关掉,再往画布上加数据框——生产任务条码、批次号、批次生产总数量、生产位、分包码临时货位、分包码订单序号、拣货货位、单多品标记、订单购买数量。有些字段要配文字前缀,比如「批次生产总数量」前缀填「/」,标签上才有「1-1 / 156」这种排面。最后进「编辑基础信息」勾上默认模板,分批打印选全部一次打印。
临时发货仓。 「仓储 → 仓储管理 → 仓区管理」新建仓区,类型必须选订单发货临时区,我们名字叫「发货」、编码给 Z。再到「货架管理」新增货架:仓区编码选发货【Z】,货位规则选仓区序号,货架类型是发货临时货架,行数 1、列数 100,出来就是 Z01 到 Z100。
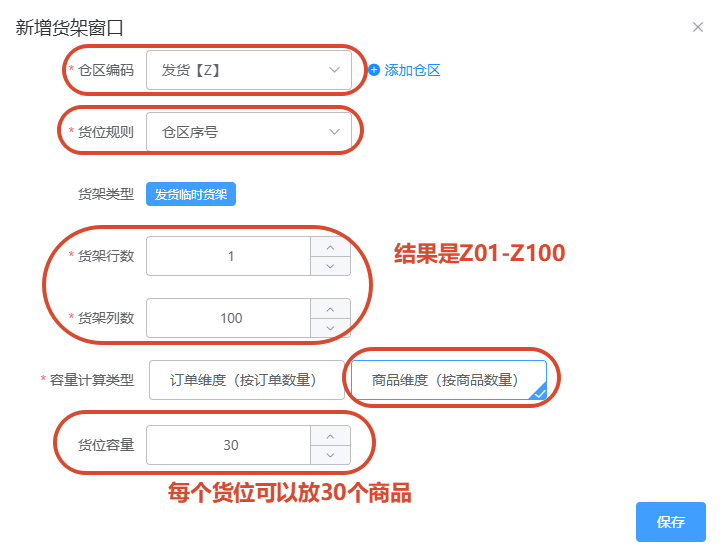
货架窗口:货位怎么排、每个货位能塞多少,都在这一页算清楚
容量计算类型别选错。我们选商品维度(按商品数量),货位容量 30,意思是每个货位放 30 个商品,不是 30 张单。选成订单维度,多品订单会瞬间把货位塞爆。
系统设置里的生产流程。 「基础配置 → 基础设置 → 生产流程」两处必改:生产任务是否锁定物料库存,选增加生产任务时锁定物料库存;自动扣减物料库存,选创建工单/批次时自动扣除。留默认值跑几天就会撞上:任务建了、批次也生了,库存没锁住却又扣一遍,账实对不上。
三、创建批次:一条规则决定后面怎么走
回到「待生成批次」,左边勾规则,右侧会算出涉及多少数量(我们那次是 4/2 和单品单件 1/1),底部提示「将对已选的 2 个批次生成配置 对应的 3 个生产任务进行操作」。看清这句再点「批量审核 并 生成批次」。
这行数字最该盯。勾错规则,生出来的批次就是错的,标签、货位跟着全错,只能作废重来。批次号系统自己生成,像 B261016-054 这种。
四、打印生产单:标签上每个字段都是给操作用的
进「批次管理」点「打印生产单」,弹出「请选择要打印的生产范围」:全部、需要生产、不需要生产。默认选全部,支持双击快捷确定,选好打印机,一次出整批。
标签逐行拆:
- 左上角二维码 —— 生产任务条码,发货扫码用它
- 「多 3」 —— 单多品标记 + 订单购买数量
- 【1】 —— 分包码订单序号,一单拆几个包裹时用来区分
- Z01 01 —— 分包码临时货位,这包货在发货墙上放哪儿
- B261019-006 —— 批次号
- 1 / 78 —— 生产位 / 批次生产总数量
- 左下角条码 00-00-00-00 —— 拣货用的,拿它直接去取货
- 拣货货位 ZL011-Reime C20 —— 已有成品是成品货位,还没成品是物料货位
成品批次多一步:操作里点「拉取生产图片」把图拉下来打印。整批都是成品就直接跳过。
五、发货墙:单、单+、多,三种标签三种走法
单品批次最省事,扫完直接发货,不用上墙。多品批次才要按标签上的条码放到发货墙上,一个临时货位对应一包货。三种标记:
- 单 —— 单品单量,直接扫码发货
- 单+ —— 单品多量,上发货墙
- 多 —— 多品多量,上发货墙

一张标签就是一条作业指令:什么标记、放哪个货位、属于哪个批次、第几件
这三个字不是装饰,它决定这包货是立刻发还是先上墙。能不能印出来,取决于模板勾没勾「单多品标记」和「订单购买数量」。漏了,墙上全是同一副面孔,合并批次的意义就没了。
六、扫码发货:分拣靠人眼,核销靠扫码
发货墙前那一步说实话还是人工:按订单号把同一单的商品归到一起,再扫生产条码(标签左上角那个二维码)。
页面叫「生产任务条码扫描打单」,输入生产条码,左边三个勾选项——立即发货(勾选为是)、校验面单打印状态、扫描一个生产条码后自动完成其他条码并打印;右边是面单区,显示订单号、SKU种类数、面单号、条码总数量。面单没出来的用「强制打印面单(仅已扫描)」,整批要补的用「强制打印面单(全部条码)」,重复打用「重新打印面单」。
核心是一码一核销。扫一张,系统就认这包货归到这个订单名下。
七、跑批次最容易翻车的几个地方
- 规则改了不重新生成批次。 老批次还按旧规则排序,不会自己变。
- 模板漏字段。 分包码临时货位没勾,标签上没有 Z01 01,上墙的人不知道放哪;拣货货位没勾,取货还得回电脑查。
- 货位容量按订单算、实际按商品放。 30 个商品和 30 张单是两个量级,货位会提前满。
- 成品批次硬拉图。 全成品的批次不需要拉生产图片。
- 损耗了不换标签。 该在补打标签页面选「生产单」和对应模板,扫那张损耗的生产单补打新标签,重新拣货、扫条码重新拉图。原标签混进去,扫码时两张同号标签同时出现。
- 退货入库直接塞回货位。 该走扫码换标:补打标签页面选「商品码-通过生产条码打印」,扫生产条码打商品码、覆盖到生产单上,再走 PDA 盘点入库。
说到底,批次生产的门槛不在打印,在设置。
常见问题
一个批次里能同时放「需要生产」和「不需要生产」的任务吗?
不能。批次规则里的「任务范围」把它定死了,建两个规则分别选需要生产、不需要生产,生成出来就是两类批次,各自排序、各自拣货。硬混在一个批次里,标签上的拣货货位会打架——一类指向物料货位,一类指向成品货位。
发货墙上的「单、单+、多」是系统自动标的吗?
是模板打出来的,不是系统另贴的标签。模板里勾上「单多品标记」和「订单购买数量」,标签上才会出现单、单+、多和对应数量。漏勾这两个字段,墙上所有标签长得一模一样,分拣只能靠人一张张翻订单,货位全靠记忆。
临时发货仓的货位要建多少个才够?
看日常合并批次的单量。我们货架行数 1、列数 100,出来 Z01 到 Z100,容量计算类型选商品维度(按商品数量),货位容量 30,即每个货位放 30 个商品。单量涨了就再加一组货架,货位规则沿用仓区序号,编号会自己往后排,不用重新配。
打印模板的纸张为什么要改成 60×40?
模板是从「拣货标签(50*20)」复制出来的,实际标签纸是 60×40,所以页面宽度填 60、高度填 40(单位 mm),允许分页关掉。纸张和实物标签纸不一致,条码会印歪,扫码枪读不出来,后面每个扫码动作都会卡住,等于整条链路白跑一遍。
批次跑到一半发现商品损耗了怎么办?
别在原标签上凑合。走补打标签页面,选「生产单」和对应模板,扫那张损耗的生产单补打新标签,然后重新拣货、扫生产任务条码重新拉图,剩下照正常流程走。原标签不处理直接混进去,扫码会出现两张同号标签,核销就乱了。