四方连图的套排料耗关:循环单元定多大,一件成品才不吃亏
10 月 9 日晚上九点四十,一个做帆布袋的卖家把排版截图发到我们客服窗口。图是手机拍的,屏幕反光,能看见车间顶灯的一道白。她没问图案好不好看,只问了一句:"这一卷膜我只能出 46 个,是不是我循环设错了。"
我让她把参数报过来。循环边长 21 厘米,裁片含缝份 44 厘米。44 除以 21,等于 2.09。问题就卡在这 0.09 上——每一片都差一点点够不到第三个循环的边,只能整片往上抬,一片多占 19 厘米。46 个下来,多走 8.7 米膜。
她十分钟后把循环改成 22 厘米。同一个版,同一卷膜,出了 63 个。图案一个像素没动,变的只是单元边长从 21 到了 22。
这件事我们记了很久。它说明的不是"参数很重要"这种废话,而是一个更窄的事实:四方连图把图案变成一个可以无限铺开的单元之后,真正决定成本的,是那个单元跟裁片之间的整除关系。铺得开是一件事,铺得划算是另一件事。而后面这件事,通常在排版摊开之前没人算,摊开之后只能认。
先分清两件事:铺得开,和铺得划算
四方连图解决的是接缝问题。上下左右四个方向接上,图案就能像瓷砖一样无限延伸,一件衣服、一条床单、一整面墙,哪里都能铺。
我们雨林凯AI(简称雨林凯)每天收到的排版问题里,一半以上跟这个整除关系有关。很多人把"能铺开"直接等同于"好排料",中间跳过了整段算术。
铺得开是几何性质,跟裁片无关。你把循环定成 7 厘米还是 70 厘米,它都能无缝。铺得划算是另一回事,它取决于这个循环落在具体裁片上,能不能被整数次吃干净。
举个极端的例子。裁片含缝份 73 厘米长,循环 36.5 厘米。两刀下去正好 73,一点不剩。同样的裁片,循环 36 厘米,两刀只有 72,差 1 厘米,你得开第三刀,用料变成 108 厘米。差半厘米的循环,多出 35 厘米的料。图案在两版上肉眼几乎分辨不出,账单差 48%。
这就是我们今天想聊的东西。它不属于设计问题,也不完全属于工艺问题,它是排版摊开前的一段预算。算它只要十分钟,不算它,一个两百件的单子能白白多走一百多米膜。
三个变量,定稿前必须钉死
所有料耗的账,最后都能收敛到三个数上。这三个数不定,后面全是估算。
循环边长。 指四方连图那个单元的一边长度,单位厘米。它不是图案的视觉大小,是重复周期。一张看起来很"大"的花,循环可能只有 8 厘米;一张看着细碎的格纹,循环可能是 40 厘米。必须以数值为准,不能凭感觉。
裁片尺寸。 注意是含缝份的尺寸,不是净样。很多人算料的时候用净样,1.5 厘米缝份四周一加,长宽各多 3 厘米,落到整数比上就可能整档跳过去。M 码 T 恤前片净样 52×70,含缝份就是 55×73,这 3 厘米差价,够决定你要不要多开一个循环。
套排间隙。 片与片之间除了刀缝,还要留对位余量。散点花型留 0.5 厘米就够,条格要留 1 到 2 厘米,有方向的花型如果要做图案接续,间隙等于一整个循环。这个数最容易被漏掉,因为它不在设计稿上,只在排版师傅的经验里。
三个数一凑,单件用料就出来了:
单件用料 ≈ 裁片面积 ×(1 + 浪费率)
浪费率 = 循环余量 + 缝份 + 对位间隙
循环余量是主项,通常占浪费的一半以上。缝份是固定项,改不了。对位间隙看花型,浮动最大。三项加起来,一个排得糙的版,浪费率能到 70% 以上;排得好的,能压到 15% 上下。同一张图,同样的机器,差出四倍。
浪费的四个来源,一个比一个安静
料耗不是被一个大错误吃掉的,是被四个小口子慢慢漏掉的。这四个口子都不响。
跟裁片不成整数比,每片重新起头。 这是最大的一口。裁片 73 厘米,循环 36 厘米,你没法让第三片接着第二片的图案往下走,只能让每一片都从图案原点重新开始。重新开始就意味着每片末尾都有一段走不完的循环,这一段直接进废料。
缝份把图案吃进去。 缝份本身要占面积,这没办法。但它还会带来一个副作用:缝进去的那一圈,图案是被卷到里面看不见的。如果花型的主体元素刚好落在这 1.5 厘米里,等于白印。做满印服装的人对这口子最敏感,肩线和侧缝附近的花经常"缺一块"。
有方向的花型不能倒插裁片。 能倒插的版,两片之间可以共用一条边线,间隙只有刀缝。不能倒插的版,片片同向,中间必须留出完整的图案过渡区。这一项在后面的花型章节会细说,它是四类花型之间料耗差异的主要来源。
单元比幅宽大出一截。 膜宽 60 厘米,循环 62 厘米,横向一排只能放一个单元,剩下的 58 厘米全是边料。这种浪费最隐蔽,因为它在排版图上看起来"很整齐",实际上每一排都在扔一半。四个口子叠起来,就是跟工厂对账时那句"怎么用了这么多"。
循环尺寸决定视觉密度,也决定用料密度
这里有个容易被忽略的连带关系:改循环不只改料耗,还改图案在成品上的密度。
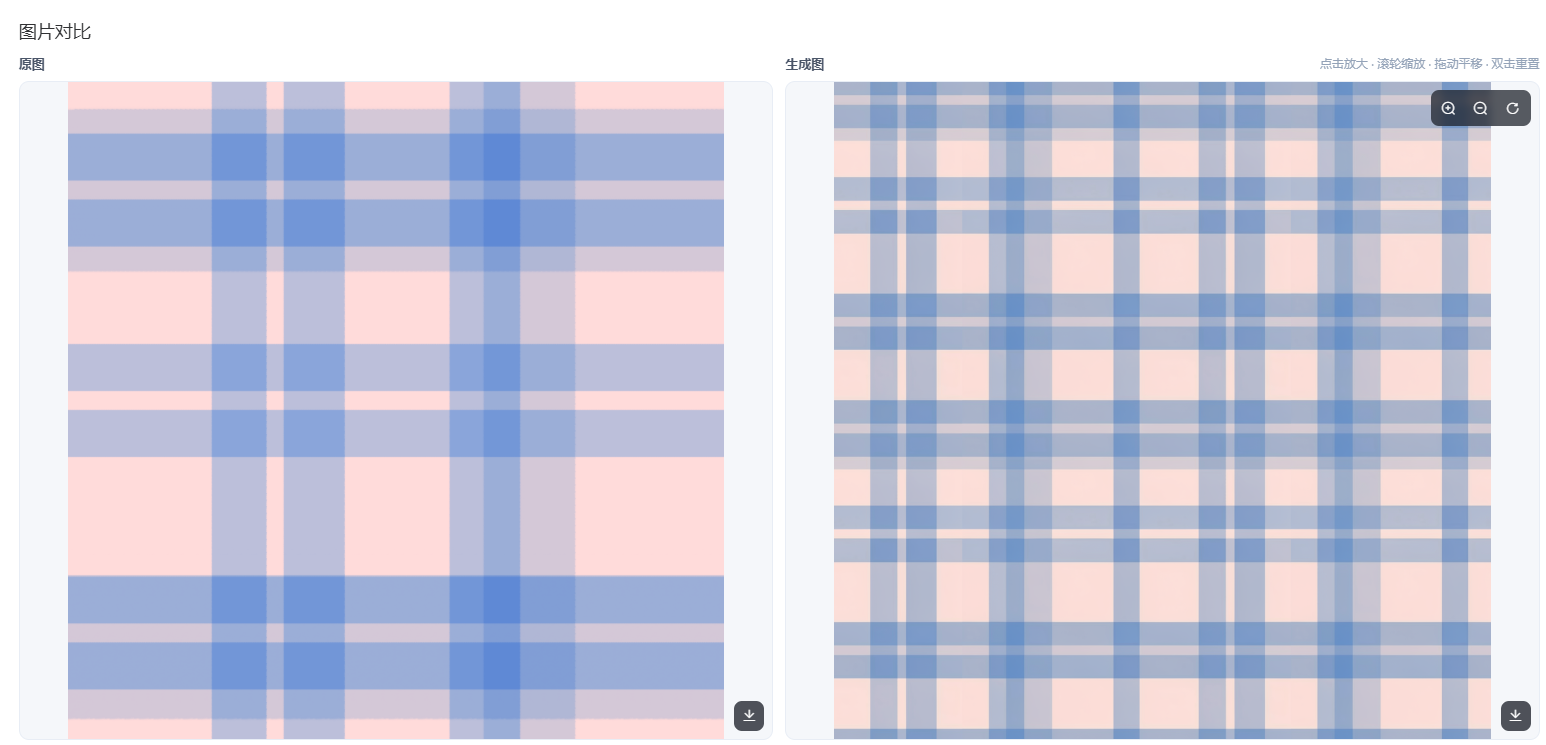
拿一张粉蓝相间的柔和格子来说。原图的格子很大,一格大概 9 厘米见方,蓝线细,粉底宽,整体是那种很松的、有点旧床单感觉的纹样。做成四方连图之后,如果把循环定在 18 厘米,铺到一件 55 厘米宽的前片上,横向能看到三个完整循环,格子还是那个格子,只是变小了一号。
循环收到 9 厘米,密度翻倍,格子从"大格"变成"细密格",远看几乎是一块带肌理的淡蓝。再收到 4.5 厘米,格线开始互相干扰,出现摩尔纹,打样出来像塑料布。
所以缩循环从来不是没代价的。你省下的是纵向余量,付出的是图案的结构感。
9 月 27 日下午三点二十,我们团队内部做过一次对照。同一张粉蓝格子,循环分别取 36、18、9、4.5 厘米,各打一件 M 码样衣,挂在同一面墙上,隔着三米看。36 厘米那件像床品,18 厘米那件最像"衬衫布",9 厘米那件已经有点像制服面料,4.5 厘米那件远看是一团灰蓝,近看格线是糊的。
四个版本里,18 厘米那版用料最贵,73 除以 18 得 4.05,要上五个循环;36.5 厘米那版最省,正好两刀。
也就是说,视觉上最好看的那一档,恰好是料耗最贵的那一档。这个矛盾是真实存在的,只能权衡,没法两全。我们的做法是先定一个可接受的密度区间,在这个区间里再去找能整除的数值,而不是先定一个省料的数值,再去看图案碎不碎。
最差的那一档:差半厘米,多一整个循环
排料里有一个特别坑的区间,我们内部叫它擦边档。
它的特征是:循环边长跟裁片的某个整除数只差一点点,差到你在设计稿上根本看不出来,但它刚好跨不过去。
T 恤前后片含缝份 73 厘米。73 的一半是 36.5。循环定 36.5,两刀吃满,一点不剩。循环定 36.4,73 除以 36.4 等于 2.005,看着是 2,实际差 0.2 厘米,取整必须上 3,用料跳到 109.2 厘米。0.1 厘米的差别,36.2 厘米的料。
这一档的残酷之处在于它不可见。 你在设计软件里看到的是一个 36.4 厘米的循环,感觉良好;你在排版软件里看到的是三排整齐的图案,感觉也良好;直到膜走完,你才发现每一排末尾都空着一小截,攒起来是一大卷。
10 月 16 日凌晨一点十分,一个做家纺的客户在微信上发来一张照片,是车间地上摊开的一床半成品被套。她把循环定成了 30.5 厘米,想在被套 240 厘米的长度上多挤一排。240 除以 30.5 等于 7.87,取整是 8,8 乘 30.5 等于 244。她以为挤进了 8 排,实际上比 30 厘米的版本多用了 4 厘米,而且格纹的横线在第八排错开了半格。
照片里那半格错位在地面灯光下很明显,一条横线走到边上,突然往上一跳。她说了一句:"我看排版图的时候真没看出来。"声音是往下掉的。
后来我们把循环改回 30 厘米,240 除以 30 正好 8 排,横线对得整整齐齐,用料还少了 4 厘米。
擦边档的识别方法很简单:把裁片尺寸除以循环,看小数部分。小数部分在 0.9 到 1.0 之间,或者 0.4 到 0.5 之间,就要警觉。这两个区间最容易让人误判成"差不多够"。
理想档长什么样:整数比、半整数比,缝份另算
理想档不神秘,就是裁片尺寸能被循环整除,或者被循环的一半整除。
整数比是最干净的。裁片 73 厘米,循环 36.5 厘米,两刀。裁片 44 厘米,循环 22 厘米,两刀。裁片 240 厘米,循环 30 厘米,八刀。这类组合的特点是排版图上没有一条空边,膜走多少用多少。
半整数比是次优解,指裁片长度等于循环的 1.5 倍、2.5 倍。裁片 55 厘米,循环 22 厘米,两刀半,最后半格能跟下一片的头一格拼着用,前提是散点这类允许错位拼接的花型。
缝份要单独算,不能混进去。 很多人习惯先把净样调成整数比,再加缝份,结果加完就不是整数了。正确顺序是先加缝份,拿含缝份的尺寸去除循环。这个顺序错了,后面所有计算都会差 3 厘米。
还有一条经验:循环边长最好不要超过裁片短边的一半,超过了图案在成品上会像一整块贴上去,缺少连续感。跟整数比打架时,优先满足整数比。
一个完整的算例:M 码 T 恤,80 件
光说方法太空,我们把一件 M 码 T 恤从头算一遍。这是我们被问得最多的场景,也是最容易算错的地方。
裁片清单
- 前片:净样 52×70 厘米
- 后片:净样 52×70 厘米
- 袖片:单只净样 22×56 厘米,共两只
- 缝份:四周各 1.5 厘米,前后片变 55×73,袖片变 25×59
- 净面积合计:约 0.97 平方米
- 含缝份面积合计:约 1.10 平方米
面料用 300g 精梳棉,印花走 DTF 转印膜,膜宽 60 厘米。前后片各占 55 厘米,横向剩 5 厘米边料;两只袖子并排 50 厘米,剩 10 厘米。纵向依次排:前片、后片、袖片组。
注意横向这 5 厘米边料是固定的,跟循环无关。因为裁片的左右两边是裁断线,不是图案的接续线,图案在那里被切断是正常的,不需要凑整。真正需要凑整的只有纵向。
循环 36 厘米的算法
- 73 ÷ 36 = 2.03,向上取整 3 个循环,一排占 108 厘米
- 59 ÷ 36 = 1.64,向上取整 2 个循环,袖片组占 72 厘米
- 单件纵向总长 = 108 + 108 + 72 = 288 厘米
- 单件占膜 = 60 × 288 = 17280 平方厘米,约 1.73 平方米
循环 36.5 厘米的算法
- 73 ÷ 36.5 = 2.00,刚好 2 个循环,一排 73 厘米
- 59 ÷ 36.5 = 1.62,向上取整 2 个循环,袖片组 73 厘米
- 单件纵向总长 = 73 + 73 + 73 = 219 厘米
- 单件占膜 = 60 × 219 = 13140 平方厘米,约 1.31 平方米
差出来的部分
- 单件差 69 厘米,相对 219 厘米是 31.5%
- 80 件差 55.2 米,接近半卷多
- 两个版本的图案在成衣上肉眼几乎分不出来,循环只差 5 毫米
净面积 0.97 平方米,36.5 厘米版本用 1.31 平方米,浪费率 35%;36 厘米版本用 1.73 平方米,浪费率 78%。后者的账面上,超过四成的膜是空的。
有人会问,那再往下缩呢?循环 24.5 厘米,73 除以 24.5 等于 2.98,取整 3,73.5 厘米;59 除以 24.5 等于 2.41,取整 3,73.5 厘米。单件 220.5 厘米,比 36.5 厘米版本还多 1.5 厘米。循环缩了三分之一,料反而多了。
循环 14.75 厘米时,73 除以 14.75 等于 4.95,取整 5,73.75 厘米;59 除以 14.75 正好 4,59 厘米。单件 206.5 厘米,比 36.5 厘米版本省 12.5 厘米,省了 5.7%。但 14.75 厘米的循环铺在 55 厘米的前片上,横向能看到将近四个循环,图案已经接近纹理,结构感基本没有了。
省 5.7%,换一张碎掉的图。这笔账划不划算,得看卖的是什么价位的东西。
帆布袋:两片加侧条,间隙最容易被忽略
帆布袋的结构比 T 恤简单,但排料更麻烦,因为它有侧条。
标准款 38×42 厘米,两片主片,侧条 10×42 厘米两条,或者一条 10×84 厘米折成 U 形。缝份按 1 厘米算,主片变 40×44,侧条变 12×44。
循环 22 厘米时,44 除以 22 正好 2,40 除以 22 是 1.82,取整 2,也是 44。主片占 44×44,两片纵向 88 厘米;侧条 12×44 一片,纵向 44 厘米。单件合计 132 厘米。
循环 21 厘米时,44 除以 21 是 2.09,取整 3,63 厘米。三排 189 厘米。
差 57 厘米,相对 132 厘米是 43%。200 件的话,132 厘米版本用 264 米,189 厘米版本用 378 米,差 114 米。
这就是文章开头那位卖家遇到的情况。她当时的判断是"21 比 22 小,应该更省"。这个直觉在多数场景下成立,在套排这件事上恰恰相反——省料的是整除,不是小。
帆布袋还有一层容易被忽略的东西:侧条。侧条很窄,12 厘米,如果循环是 22 厘米,一条侧条只占半个循环,剩下半个循环是空的。这时候正确的做法不是缩循环,是把两条侧条并排排在一起,24 厘米宽,刚好一个循环多一点。排法一改,侧条那一排的浪费立刻从 50% 降到 8%。
窄料并排,是套排里性价比最高的动作。 不改图案,不改循环,只改排法。侧条、袖口、领条、口袋布都适用。
家纺:大幅连续,几乎不套排
床单、被套、浴帘这类东西,逻辑跟服装完全不同。
一床 220×240 的床单,就是一张整片,不需要套排,不需要互锁,也不需要为了省料去改循环。它的用料面积基本等于成品面积加缝份,浪费率通常只有 5% 到 8%,主要来自布边和幅宽不匹配。
所以家纺的循环怎么定?答案很松:只要跟成品尺寸近似成整数比就行。 240 厘米的床单,循环 30 厘米,八排;循环 40 厘米,六排;循环 24 厘米,十排。三个都能用,选哪个看你想要多大的花。
那位客户的问题本质上不是循环大小,是她想把套排思维用在一个不需要套排的载体上。家纺不需要挤,需要的是边界干净——四边收口处,图案别切得太难看。
但家纺有一个别的载体没有的特点:绝对浪费量大。 5% 的浪费率听起来很低,可一床床单用料 5 平方米,5% 就是 0.25 平方米,比一件 T 恤的全部用量还多。所以家纺的料耗管理重点不在浪费率,在排产批量。一批 50 床和一批 200 床,边角料的处理方式完全不同。
大单元居中构图的花型在家纺上最常见,一朵大花压在床中央,四角留白。这种构图几乎不能互锁,也不需要互锁,因为它压根不套排。放在 T 恤上就是灾难,放在床单上就是正解。同一张图,换个载体,料耗逻辑整个翻过来。
手机壳:膜材小片,影响有限
手机壳是四类载体里最不需要为料耗操心的。
一片膜 8×16 厘米,循环 6 厘米,16 除以 6 是 2.67,取整 3,18 厘米。浪费 2 厘米。
2 厘米乘以 8 厘米是 16 平方厘米。一个壳的膜面积是 128 平方厘米,浪费率 12.5%。听着不低,但绝对量只有 16 平方厘米。你把循环从 6 调到 5.3,16 除以 5.3 是 3.02,得排四行,反而更费;调到 8,16 除以 8 正好 2,省下 2 厘米,一共省 16 平方厘米。
为这 16 平方厘米改一张定稿的图,不划算。手机壳膜材单价高,但用量太小,料耗在总成本里占比很低,钱花在打样次数和良率上。
所以我们的建议很直接:手机壳不要为料耗改循环。 把循环定在视觉最舒服的数值上,剩下的交给排版师傅去挤。小片的排法灵活度极高,同一个循环能排出五六种版,师傅的手比公式管用。
四类载体放在一起看,料耗的敏感度是这么排的:T 恤最敏感,帆布袋次之,家纺看批量,手机壳基本可以忽略。同样一张图要铺四个载体,循环应该按 T 恤来定,其他三个跟着走。
四类花型的自由度,差价就在这里
循环定好了,还不一定能按最优排法排。能不能倒插、要不要对位,取决于花型本身。这一层比循环数值更容易被忽略,因为它在设计稿上完全看不出来。
无方向散点,自由度最高。 圆点、小五星、随机分布的小图形,旋转 180 度之后跟原图能重合。这类花型的裁片可以倒插,两片之间共用一条边线,间隙只留 0.5 厘米刀缝。同一张膜,散点花型能比有方向的花型多排三到四成。
有方向元素,自由度中等偏低。 字母、动物、箭头、有明显上下关系的图形,倒了就穿不出去。这类只能正插,片与片之间要留完整的图案过渡区,间隙通常等于一个循环。如果图案里有文字,还得额外留出文字不被切断的安全距离。
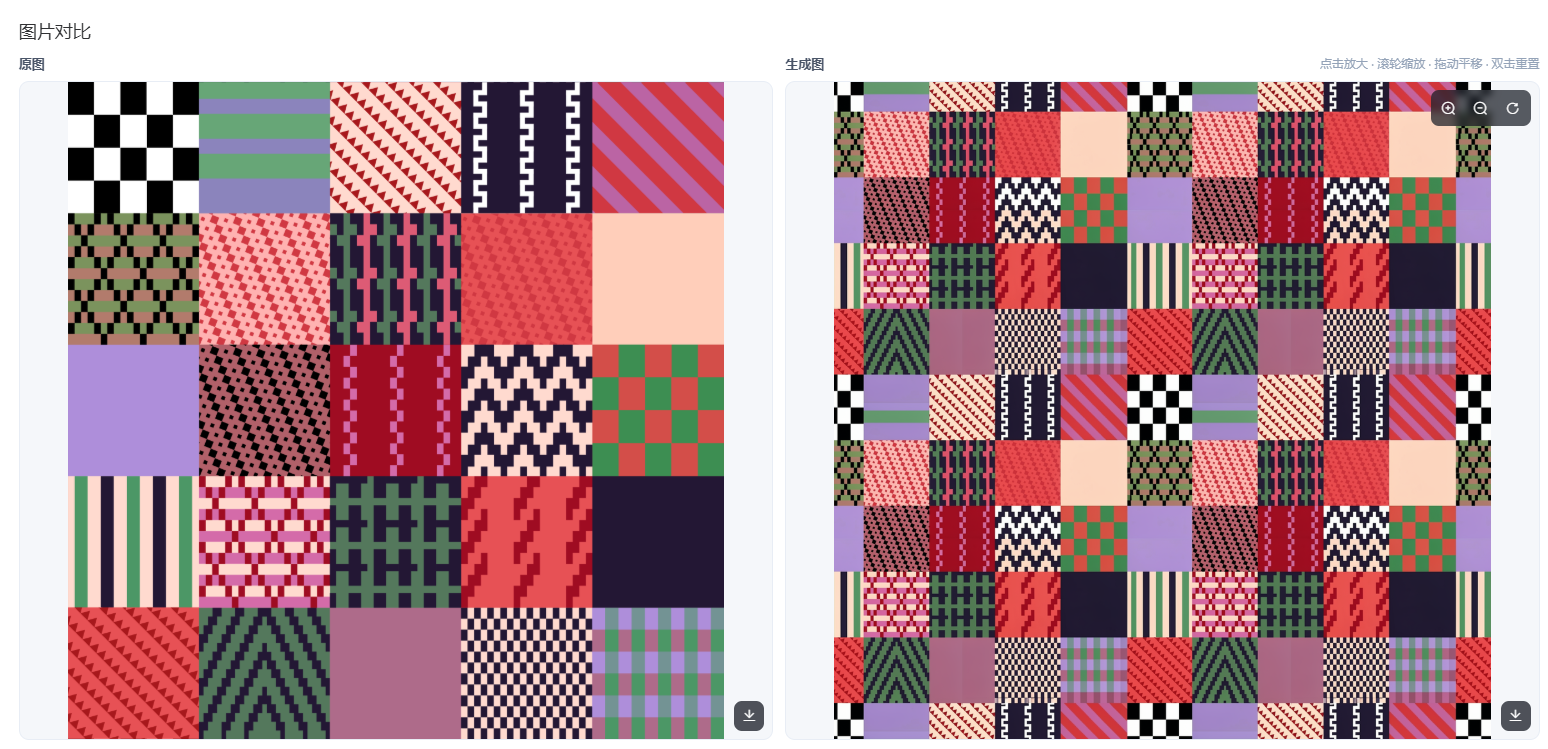
条纹和格纹,自由度最低,间隙最厚。 横条要对水平,竖条要对垂直,斜条和格纹两个方向都要对。对位余量在循环余量之外还要再加 1 到 2 厘米。上面那张多色几何拼布就是典型——棋盘格、条纹、锯齿、波点四种纹理混在一起,每一种的对位要求都不一样,排版的时候只能按最严的那个来。
大单元居中构图,几乎不能互锁。 一朵大花、一个徽章、一个居中的圆形构图,四周留白。这类花型只能一片一格,片与片之间的空白区完全浪费。它的料耗在四类里最高,但视觉冲击也最强,值不值得看定价。
同样是 40 厘米的裁片,散点花型可能 44 厘米就排下了,条格要 46 厘米,大单元居中构图要 60 厘米。三者的差距不是循环造成的,是花型自由度造成的。
设计阶段能做的事:把有方向的元素压缩到画面三成以内,剩下七成做成无方向底纹。 这样整张图在 180 度旋转下近似自洽,排版时就有了倒插的余地。这个改动在视觉上几乎无损,在料耗上能省一成多。
可倒插为什么省料:转 180 度就少一排间隙
倒插这个动作,说穿了很简单:相邻两片,一片正放,一片转 180 度,让它们的边线贴合。
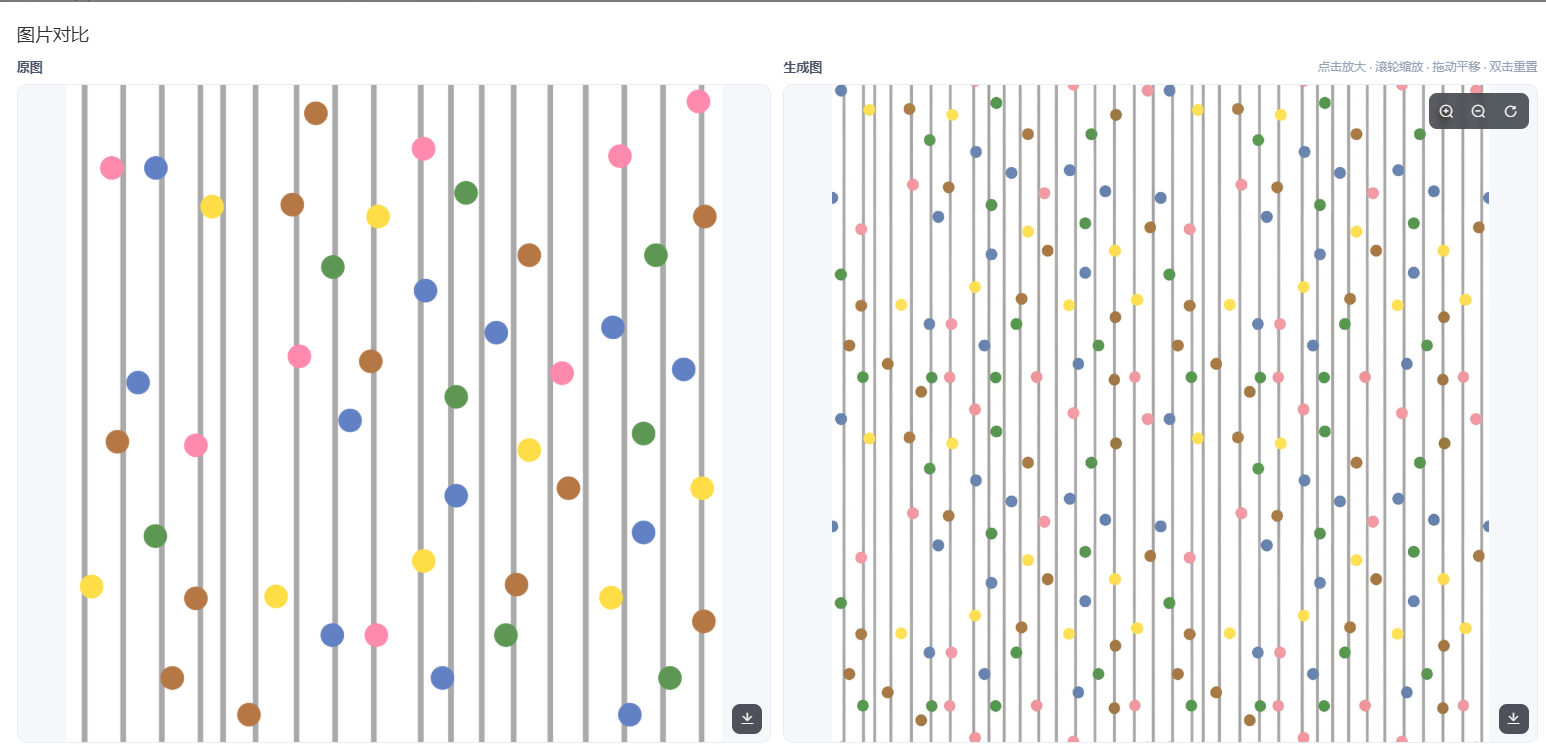
上面这张灰色竖线配彩色圆点的图就是个好例子。底色是均匀的灰,上面压着等距的细竖线,再撒一层粉、蓝、黄、绿、棕五色的圆点。竖线是通条的,圆点是无方向分布的。这种结构在旋转 180 度之后,竖线还是竖线,圆点还是圆点,接缝处看不出翻转的痕迹。
能倒插之后,纵向步距从"裁片长 + 一个循环"降到"裁片长 + 0.5 厘米"。73 厘米的裁片,正插要 109.5 厘米,倒插只要 73.5 厘米。省 36 厘米,一件就是三成多的料。
还有一个附带效果:倒插会让图案在成品上的观感密度上升。因为两片的图案在接缝处是翻转相接的,视觉上像是格子变密了,实际用料反而少了。这个效果在圆点、小碎花、细条纹上特别明显,我们内部管它叫"密度错觉",用好了是加分项。
限制也清楚。倒插要求图案在 180 度旋转下自洽,任何有上下文的元素都会破功——一只鸟倒过来是死的,一个字母倒过来是错的。所以倒插的前提不是排版技巧,是设计阶段就留好了余地。
判断一张图能不能倒插,最快的办法是把它旋转 180 度,跟自己叠在一起看。能重合七成以上,基本可用;重合不到五成,别硬来。
三招降耗:缩单元、改骨架、挪接缝
前面算的都是账,这一节说动作。三个动作,按成本从低到高排。
缩单元换件数,但要缩到整数比上。 缩循环有两面,缩到新的整数比上才省,缩到两个整数比之间反而更亏。前面 T 恤的例子已经证明:36.5 厘米版本单件 219 厘米,缩到 24.5 厘米反而变成 220.5 厘米。所以缩之前先做一件事,把裁片长度除以一系列候选循环,挑小数部分最接近 0 或 0.5 的那个。这个动作纯计算,五分钟能做完。
改骨架让图案可倒插。 这是设计层的动作,成本中等,收益最大。具体做法是把画面拆成底纹和主体两层:底纹做成无方向的、密实的、旋转 180 度不变的东西,主体缩到三成面积以内、集中在中部。这样排版时整体可以倒插,主体也不会因为翻转而错乱,因为它本来就在中间。
接缝挪到低信息区。 如果循环边界注定要落在裁片中间,那就想办法让它落在不显眼的地方。袖底、侧缝、袋底、下摆折边,这些都是天然的低信息区。同样一条接缝,落在胸口正中央是瑕疵,落在腋下是工艺。这个动作不改循环也不改料,只改图案的起始原点——把整张图平移几厘米,接缝的位置就变了。
顺序上,先算,再改,接缝挪移排第三。前两个动的是数字和结构,第三个只动位置,最好调,收益也最小。
改稿的止损线:几十件和上百件是两套账
不是所有单子都值得为省料改稿。改稿有成本,打样有成本,沟通有成本,这些都要算进去。
几十件的单子,多数不值得改。 50 件 T 恤,单件省 30 厘米,一共省 15 米。15 米膜的钱,可能还不够一次重新打样的工时。这种情况下更划算的做法是把现有版排得更紧一点,或者把边角料攒起来做小件,比如杯垫、卡包、宠物领巾。
上百件的单子,必须改。 200 件,单件省 30 厘米就是 60 米,这个量级已经能影响报价。而且批量越大,改稿的成本被摊得越薄,一次改稿的投入在两三百件上基本可以忽略。
具体的止损线,我们内部用的是两条:
- 单件浪费超过 25 厘米膜长,且数量过 100 件,改
- 浪费率超过 40%,且这个图案要复用到三个以上载体,改
第一条管的是绝对量,第二条管的是复用价值。一个图案如果只做一款、只做一次,改不改看第一条;如果要做成一整个系列,铺手机壳、抱枕、帆布袋、T 恤,那这个图案的循环值得单独优化一次,因为它会被反复使用。
还有一条软性的:如果这个图案已经是店铺的爆款,别动它。 爆款的包装、图片、评价都锚定在现有的视觉上,为了省 10% 的料去改循环,可能导致图案密度变化,老客户一眼看出来"不一样了"。这个风险不值得冒。
验收动作:数片数、摸边角、抽一件量落点
算完之后要验。排版摊开、膜走完,有三个动作能立刻判断这一版排得好不好。
数排版片数。 一张膜上排了几片,跟理论值对一下。理论值是膜长除以单件纵向长度,取整。实际片数少于理论值,说明排版时留了不该留的空;多出来,说明有地方挤过头了,要检查图案有没有被切断。
看边角料的厚度。 一卷膜打完,把剩下的边角料卷起来,看直径。卷起来粗的那一版,废料集中在少数几个大片上,还有救,能裁成小件;细而长的那一版,废料是均匀分布的窄条,基本只能当废料卖。
抽一件量图案落点。 从肩缝往下量,量到第一个完整花型的中心,记下数值。再抽第二件、第三件,数值应该一致。不一致说明每片的起头位置在漂,这就是"每片重新起头"没处理干净的信号。这个动作三十秒能做完,比看排版图可靠。
第三个最重要。前两个看过程,第三个看结果。落点漂移往往不是排版的问题,是循环跟裁片没对齐,机器在每片开头重找原点时累积了误差。
三个误区,每一个都让人多花钱
误区一:无缝就等于能随便排。 无缝只保证接得上,不保证排得省。一张能无缝的图,循环定错,浪费率能到 78%。跳过中间那套算术,无缝反而成了陷阱,因为它让你以为问题已经解决。
误区二:循环越小越省。 我们前面已经用 36.5 和 24.5 这两个数证伪了。省料的是整除关系,不是数值大小。缩循环只在缩到新的整数比上才有收益,缩到中间地带是纯亏。而且循环越小,对位点越密,一旦有轻微色差或者面料拉伸,错位越明显。
误区三:无视方向性。 这个误区最贵。一张有方向的花型,如果设计时没考虑倒插,排版时只能正插,间隙等于一个循环;如果设计时把方向性压到三成以内,同样一张图能省一成多的料。这个差别不在排版阶段产生,在设计阶段就定死了。
三个误区有个共同点:都在"看起来没问题"的时候发生的。无缝看起来没问题,小循环看起来没问题,好看的花型看起来也没问题。问题都在膜走完之后才出现。
边界:本文只算料耗,不判工艺
得说清楚一件事,这篇文章从头到尾只算料耗,不讨论"这个图案能不能印"。
能不能印是另一层的东西。同样一个循环,丝网印、数码直喷、DTF 转印的可行性完全不一样;同样一张图,深色面料和浅色面料的处理方式也不同;还有色牢度、手感、拉伸回弹、透胶,这些都不在本文范围内。
我们给的数值都是"料耗最优",不是"工艺最优"。两者冲突时工艺优先,一个省料但印不出来的版等于零。
我们雨林凯AI(简称雨林凯)做四方连图这个功能的时候,把这两层刻意分开了。工具负责把图案处理成能无缝铺开的单元,并且把循环边长的实际数值明确给出来,方便你直接拿去算料。至于这个数值落在你的裁片上划不划算,取决于你的裁片、你的载体、你的批量,这些得你自己算,或者跟排版师傅一起算。
工具能给的是准确的数字,给不了的是你的成本结构。这两件事分清楚,很多决策会快很多。
常见问题
问:循环边长取裁片尺寸的整数分之一,是不是就一定省料?
答:多数情况是,但要同时看另一个方向。M 码 T 恤前后片 73 厘米,循环 36.5 厘米两刀吃满,确实最省;可袖片 59 厘米,36.5 厘米也要两刀,多出 14 厘米。整件算下来 219 厘米。如果循环取 14.75 厘米,袖片正好四刀,整件 206.5 厘米,反而更省。所以要按整件算,不能只看一片。
问:四方连图之后循环变小了,印在衣服上会不会显得太碎?
答:会比预想的更早变碎。我们的观察是,循环小于裁片短边的三分之一,图案就开始失去结构感。55 厘米的前片,循环低于 18 厘米就要注意。低于五分之一,也就是 11 厘米以下,基本只剩纹理。所以缩循环之前,先定一个视觉下限,再在下限之上找能整除的数值。
问:几十件的小批量,还有必要为了料耗去改循环吗?
答:多数不必。50 件 T 恤,单件省 30 厘米,一共 15 米,这个量级通常盖不住一次重新打样的成本。我们的止损线是单件浪费超过 25 厘米、数量又过了一百件,才值得动稿。量小的时候,把边角料攒起来做杯垫、卡包这类小件,回收率反而更高。
问:条纹和格纹为什么比散点花型费料那么多?
答:因为条格必须线对线,散点不用。横条要对水平,竖条要对垂直,格纹两个方向都要对,实际排的时候除了循环余量,还得在片与片之间多留 1 到 2 厘米的对位余量。同样是 40 厘米的裁片,条格可能比散点多占一成料。多色混排的拼布更麻烦,得按最严的那种纹理来定间隙。
问:排版已经摊开了才发现循环不对,还有补救的办法吗?
答:有三种。把循环微调到最近的整除值,改动通常只有一两厘米,观感几乎不变;把裁片尺寸往上调,让边角料变成有效面积;换排法,两片错开半格互锁。第一种成本最低,优先试。如果膜已经裁下去了,就别硬凑,把边角料按尺寸分类收好,留给小件用,比强行拼版划算。